

 +7 (3476) 37-76-34
Технологические возможности
АО «Салаватнефтемаш» предлагает комплексные решения по производству промышленного оборудования
Ассортимент
более 70 наименований, включая теплообменное, емкостное оборудование, колонные аппараты и фильтры.
Процесс
полный цикл — от раскроя и сварки до контроля качества и испытаний.
Результат
реализация сложных проектов в соответствии со стандартами и спецификациями заказчика.
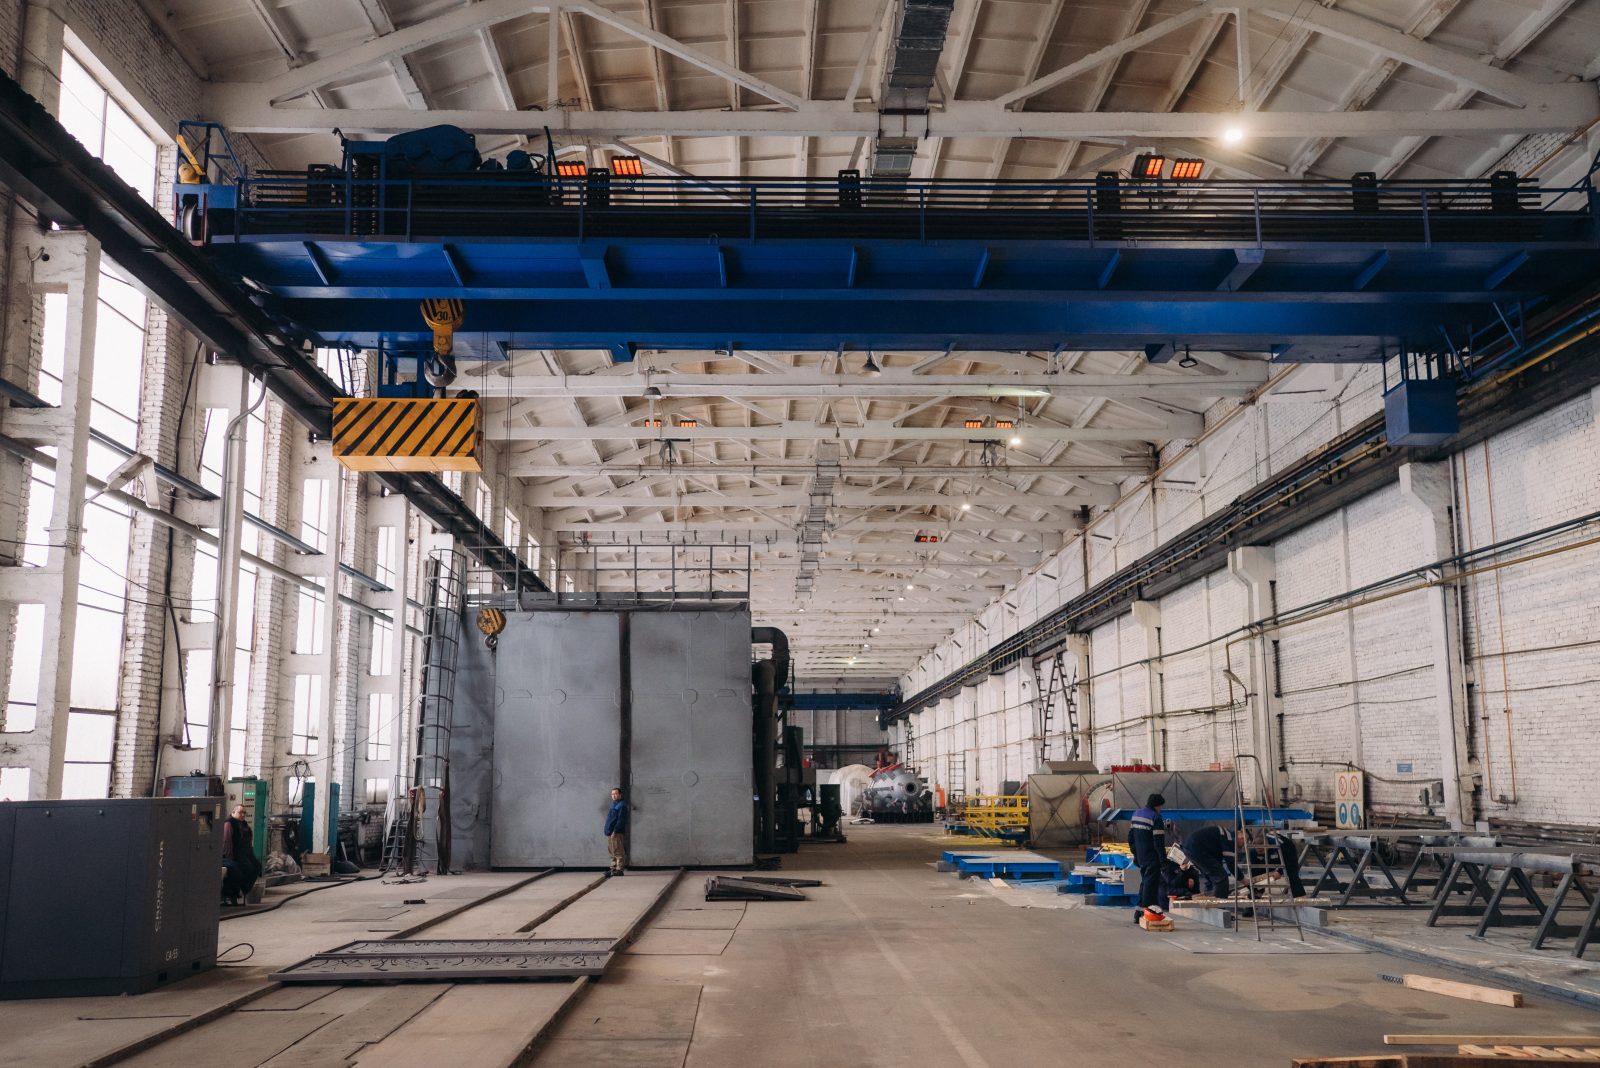
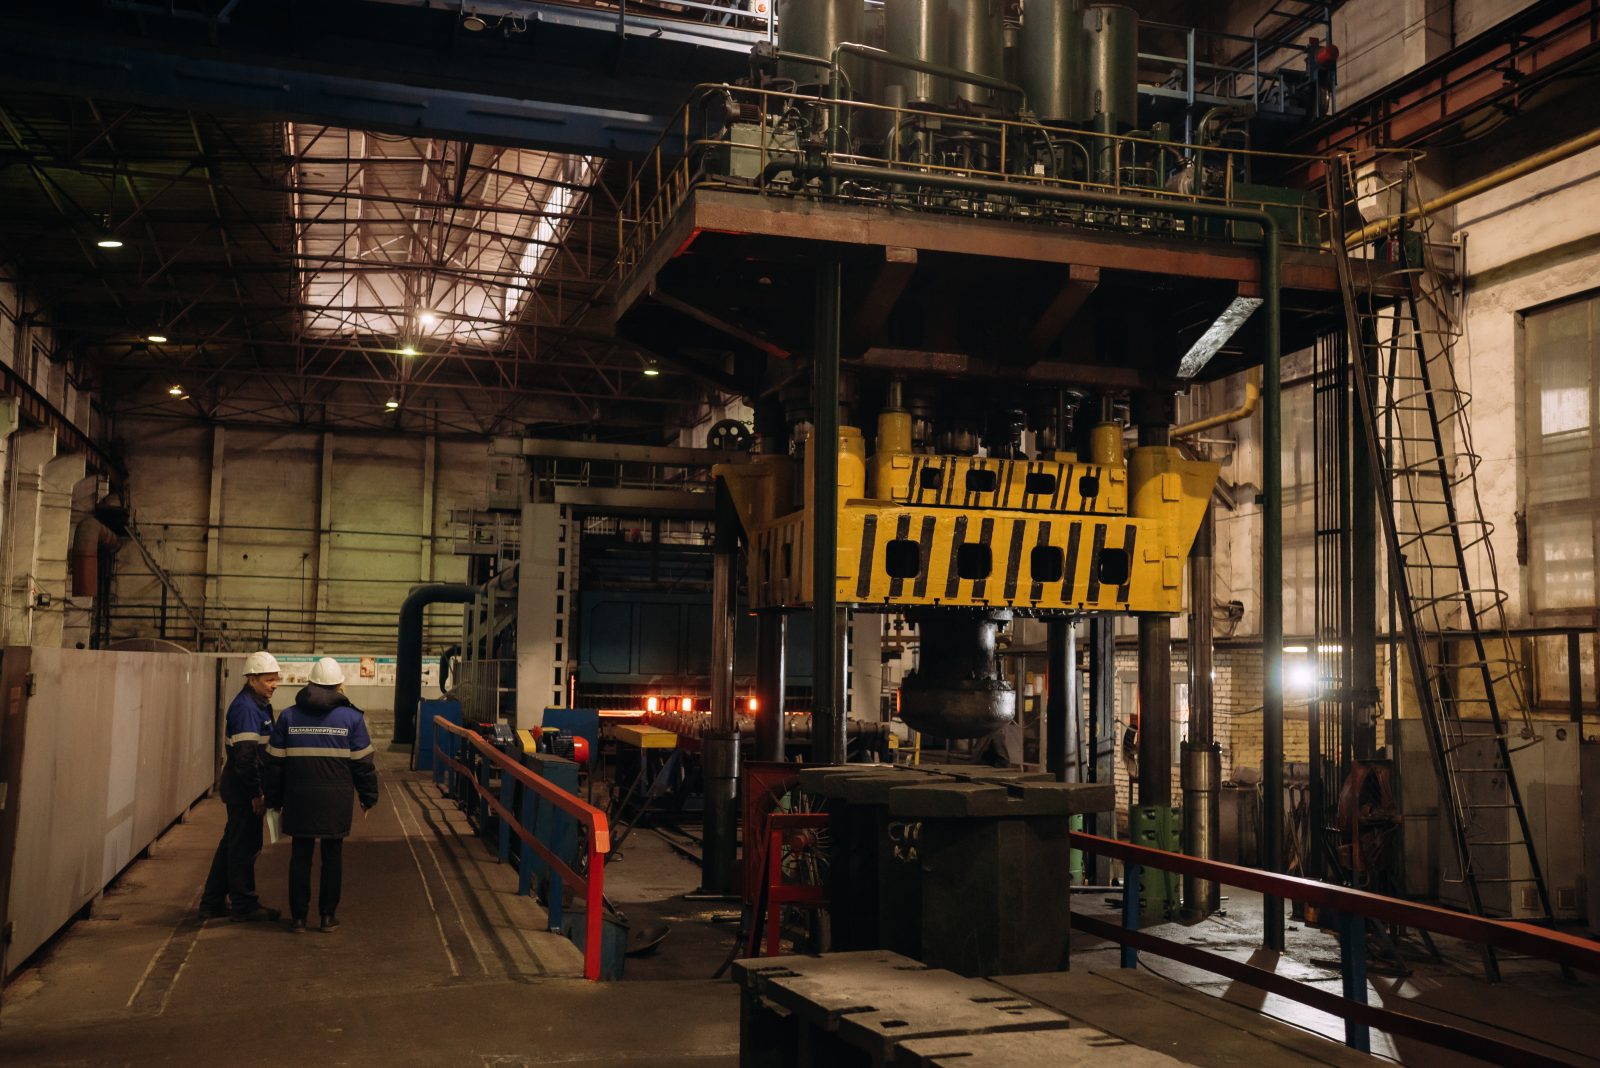
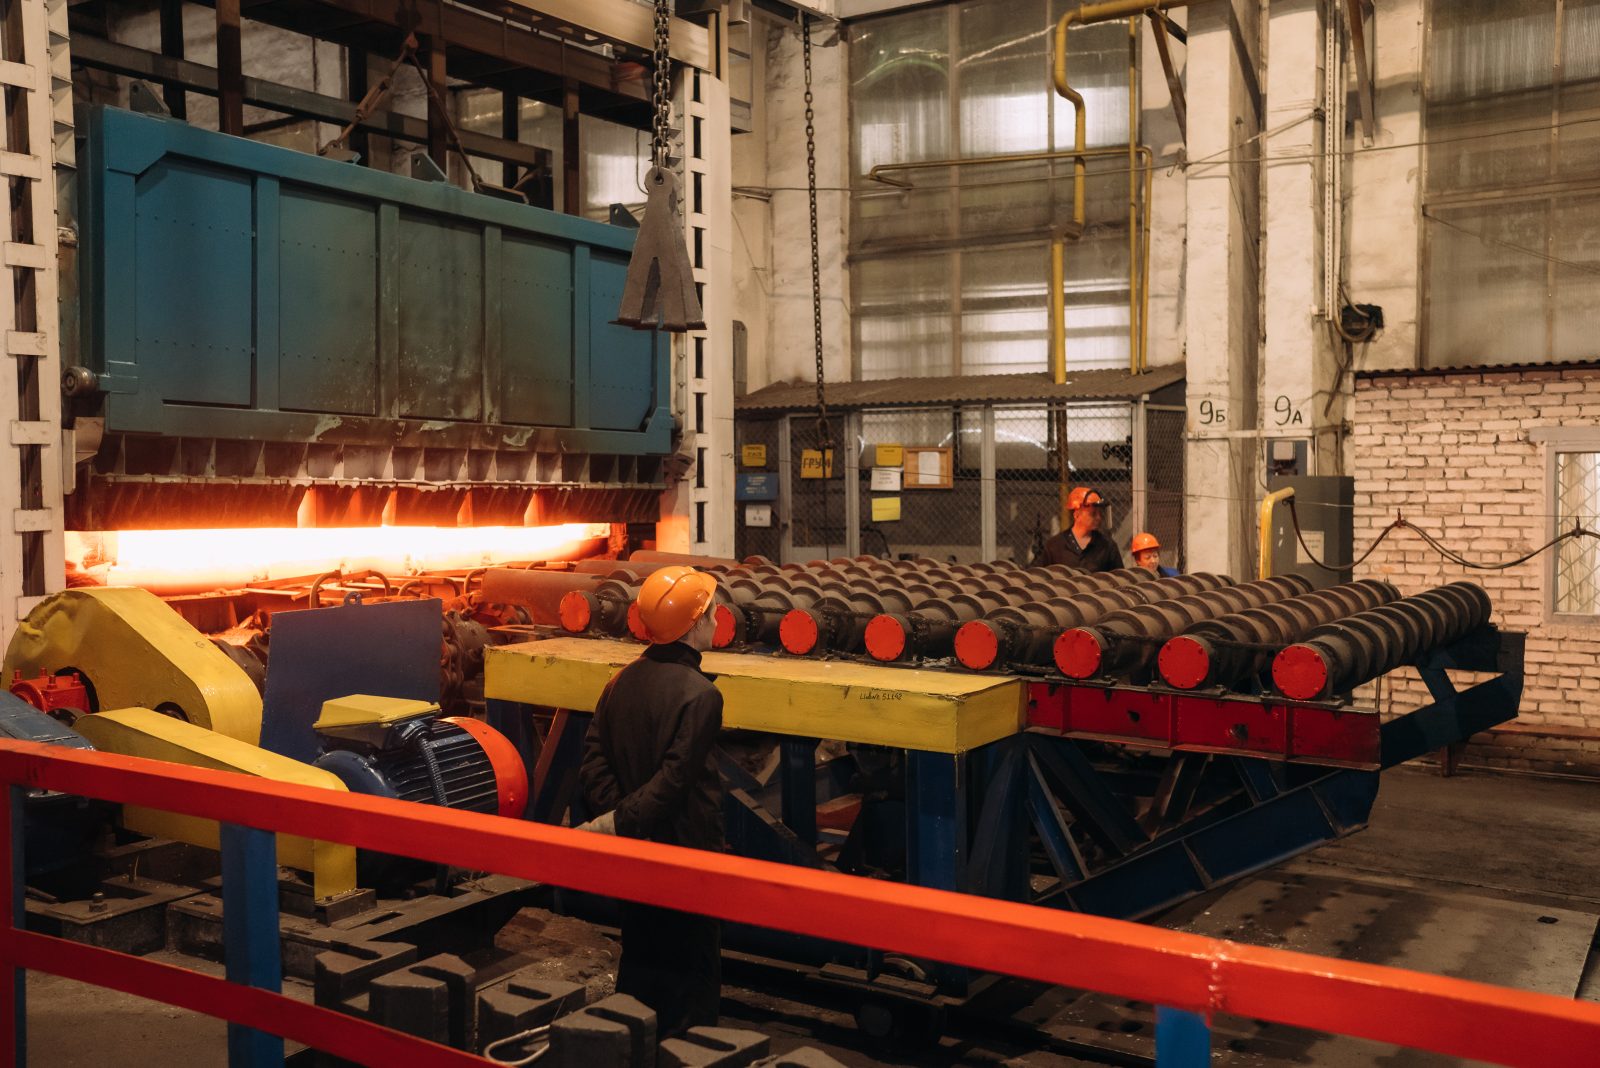
Наше производство
Используемые материалы
Листовой прокат: 16ГС, 09Г2С, Ст3сп, 17ГС, 15Г2СФ, 08Х13, 12Х18Н10Т, 12ХМ, 08Х18Н10Т, 10Х17Н13М2Т, 08Х22Н6Т, 20ЮЧ, Ст20;
Сортовой прокат: Ст3сп, Ст20, 10Г2, 20Х13, Ст45, 35Х, 45Х, 12Х18Н9Т, 03Х18Н9Т, 15Х5М, 20ЮЧ, Р9, ХВГ, 20ХНЗА, 30ХГСА, 30ХМА, 18ХГТ, 9ХС, 5ХНВ.
Изготовление аппаратов из двухслойных сталей
Ст3+08Х13, СТ3+12Х18Н10Т, Ст3+10Х17Н12М2Т, 16ГС+08Х13, 16ГС+12Х18Н10Т, 16ГС+10Х17Н12М2Т, 09Г2С+08Х13, 09Г2С+12Х18Н10Т, 09Г2С+10Х17Н12М2Т, 12ХМ+12Х18Н10Т, 12ХМ+08Х13.
Сертификация
Система менеджмента качества (СМК) сертифицирована на соответствие требованиям ISO 9001:2015. Область применения СМК — проектирование и производство оборудования для нефтегазодобывающей, нефтегазоперерабатывающей, нефтехимической, химической и других отраслей, связанных с обращением, транспортированием, хранением жидких, газообразных веществ, в том числе токсичных, взрывоопасных и огнеопасных, производство продукции металлургического производства.
Производственные возможности
- Максимальная достигнутая мощность предприятия — 20 000 т аппаратуры в год
- Максимальная грузоподъемность мостовых кранов — 2×100 т
- Высота пролета основных цехов (до подкрановых путей) — 13 м
- Габариты ворот в цехах — 6,6×8,0 м (мах)
Ножевая резка листового проката
- толщина (мах) — 32 мм
- длина реза (мах) — 3150 мм
Токарно-карусельные станки
- диаметр обрабатываемой детали — до 6000 мм
- высота детали — до 3200 мм
- ход ползуна — 2000 мм
- масса обрабатываемой детали — до 12 500 кг
Портально-фрезерные станки
- длина обрабатываемой детали (мах) — 3500 мм
- ширина обрабатываемой детали (мах) — 3100 мм
- высота детали — 1000 мм
- вес детали — 12 000 кг
Расточные станки
- диаметр шпинделя (мах) — 160 мм
- габариты стола (мах) — 1600×1800 мм
- вес обрабатываемой детали (мах) — 12 000 кг
Токарные станки
- диаметр обработки мах — 1000 мм
- длина обрабатываемой детали (мах) — 5000 мм
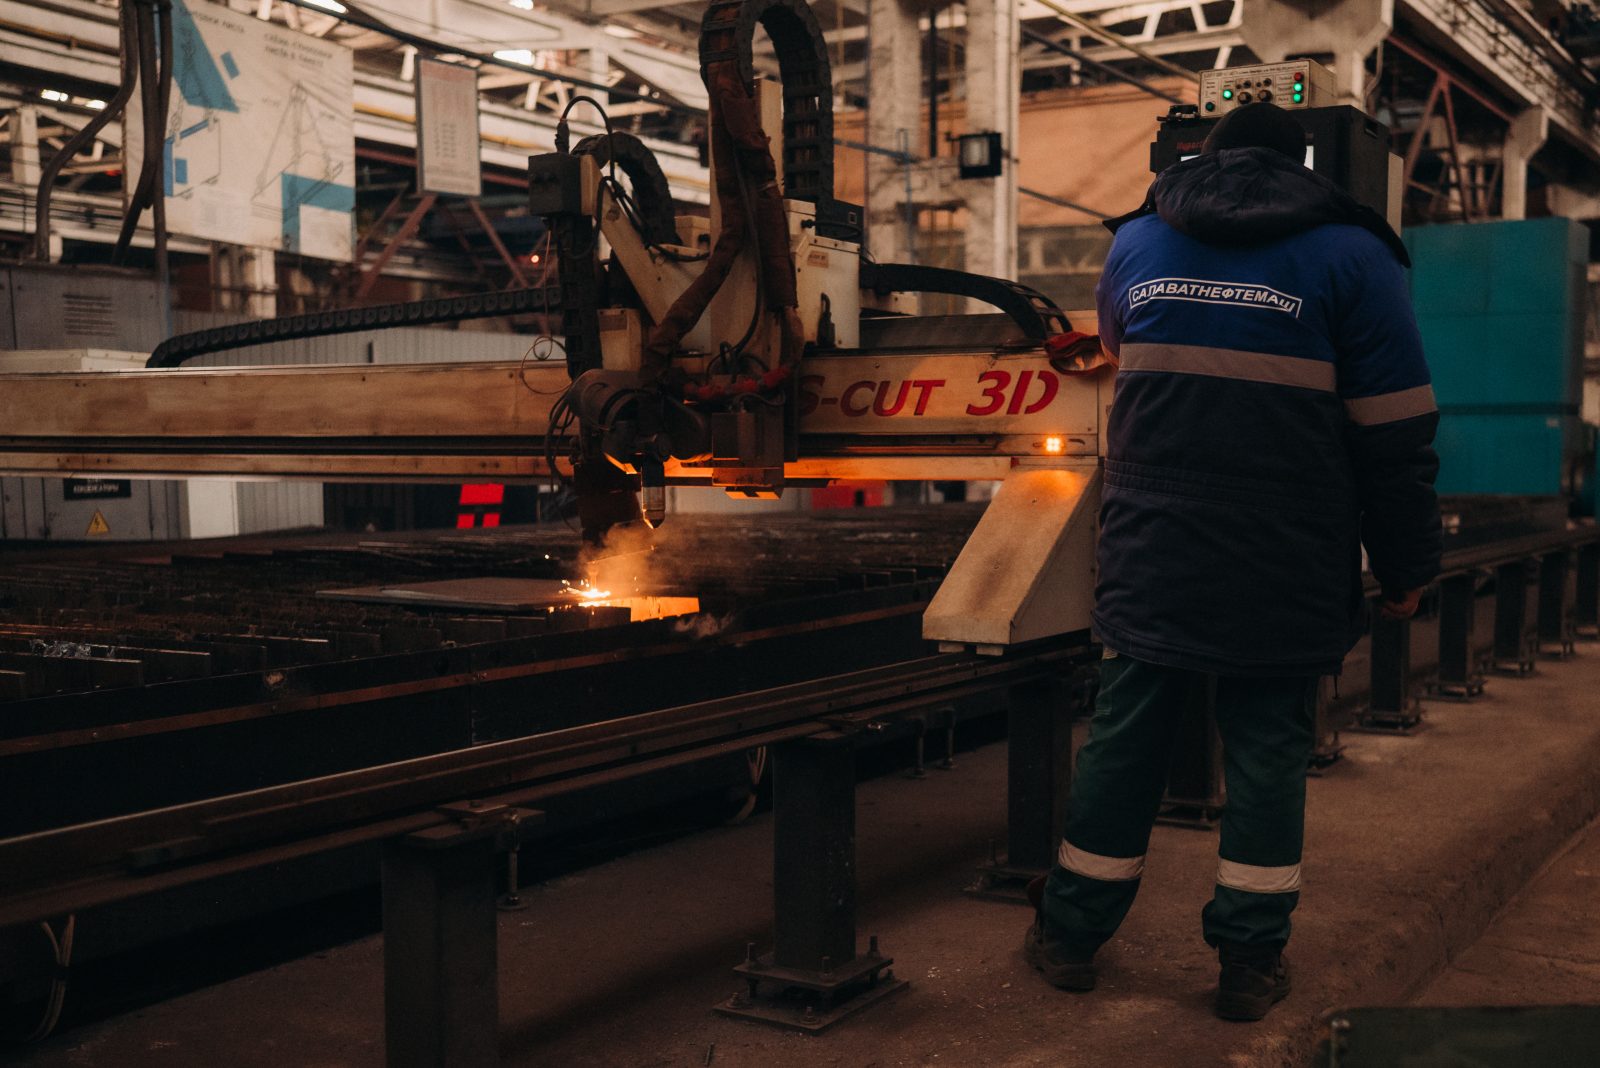
Газокислородная резка листового проката
- толщина (мах) — от 2 до 200 мм
- длина листа (мах) — 14 000 мм
- ширина (мах) — 2500 мм
Воздушно-плазменная резка листового проката
- толщина (мах) — от 2 до 80 мм
- длина листа (мах) — 14 000 мм
- ширина (мах) — 2500 мм
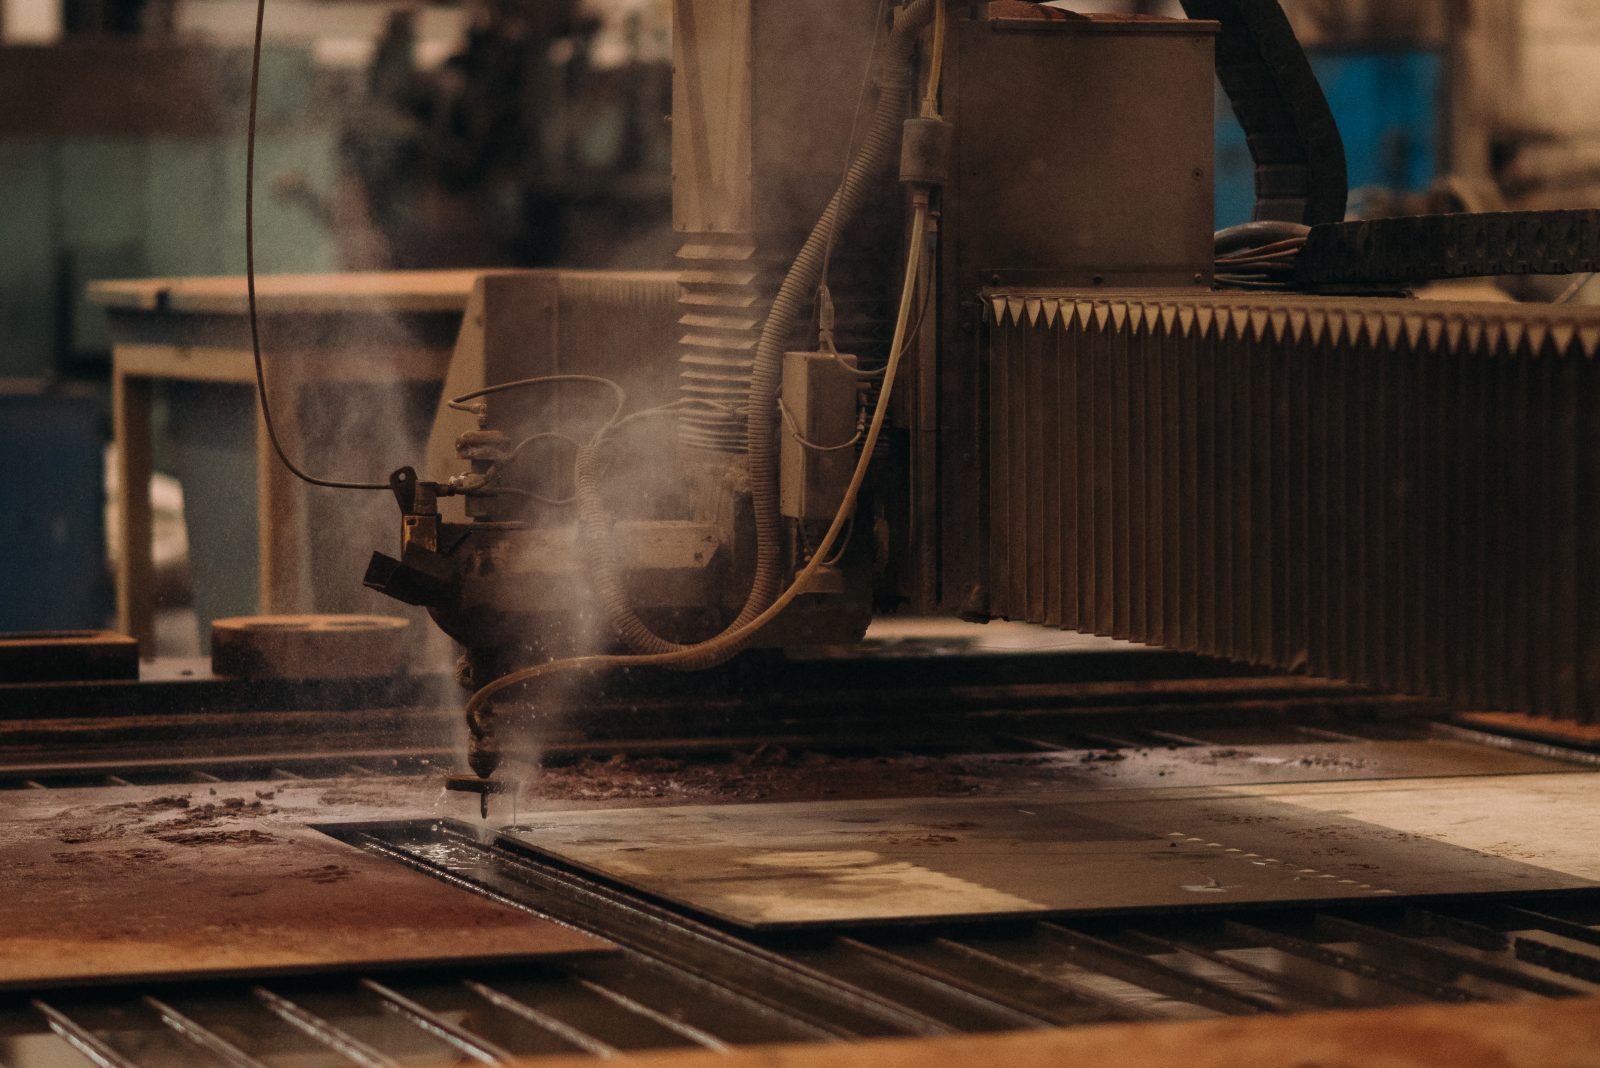
Гидроабразивная резка листового проката
- толщина (мах) — от 1 до 200 мм
- длина листа (мах) — 8000 мм
- ширина (мах) — 2500 мм
Гибка труб
- наружный диаметр — от 18 до 114 мм
- толщина стенки — от 2 до 12 мм
- радиус гиба — от 3D до 5D
Гибка листового проката (вальцы)
- максимальная толщина — 160 мм
- максимальная ширина — 4000 мм
Кромкофрезерные станки
- длина строжки — 14 000 мм
- толщина листа — 200 мм
Листогибочный пресс
- длина гибки — 2600 мм
- номинальное усилие — 800 кН
- Вакуум с остаточным давлением — 5 мм рт. ст.
- Возможности испытательных гидростендов (мах) — 24 МПа
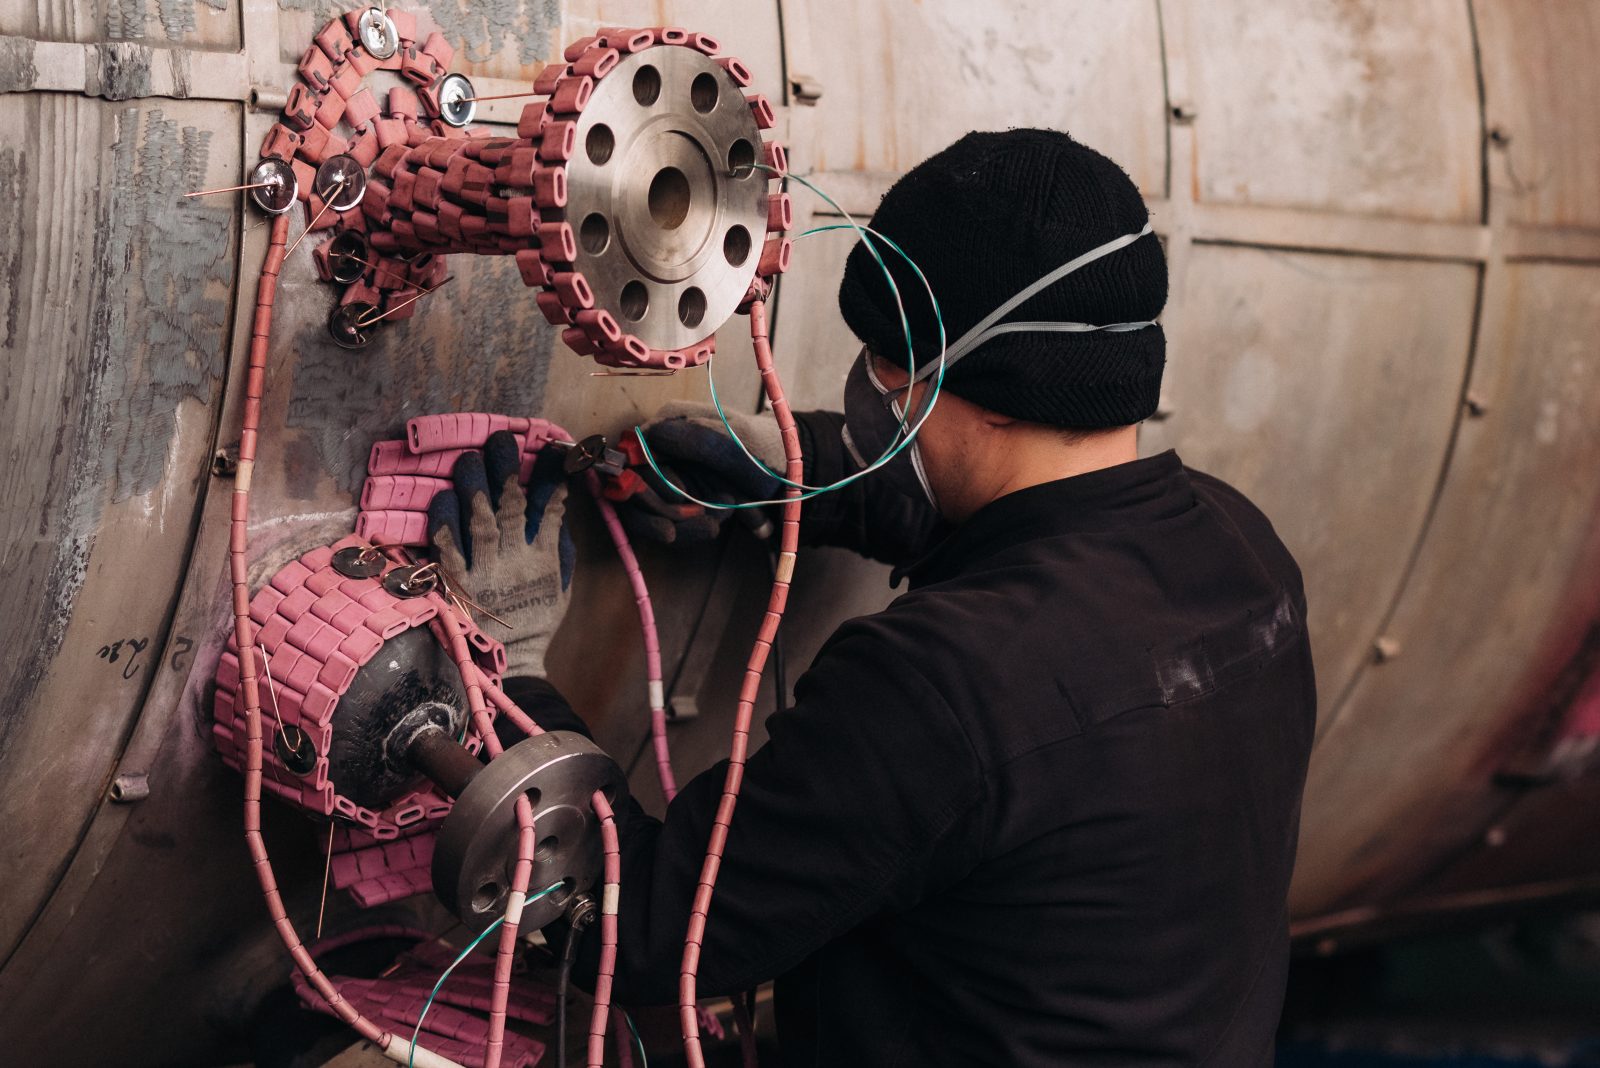
Термообработка
- длина пода печи (мах) — 18 500 мм
- высота камеры печи (мах) — 4880 мм
- вес детали (мах) — 100 т
- температура до 1050° С
Виды антикоррозийных покрытий
- композиции цинконаполненные
- эмали полиуретановые
- полисилоксановые материалы
- полиамидные эпоксидные краски
- двухкомпонентные эпоксидные мастичные покрытия полиамидного отверждения
- грунтовка и двухкомпонентные мастики, однокомпонентный материал на каучуково-смоляной основе
Применяемые виды сварки
- ручная дуговая покрытыми электродами
- механизированная сварка плавящимся электродом в среде защитных газов
- ручная аргонно-дуговая сварка
- автоматическая сварка под флюсом
- электрошлаковая сварка
- автоматическая аргонно-дуговая сварка
Масса отливок
- стальное литье (мах) — 3,0 т
- чугунное литье (мах) — 3,0 т
Методы контроля сварных швов
- рентгеногаммаграфия (установление отсутствия внутренних дефектов)
- ультразвуковая дефектоскопия (установление отсутствия внутренних дефектов)
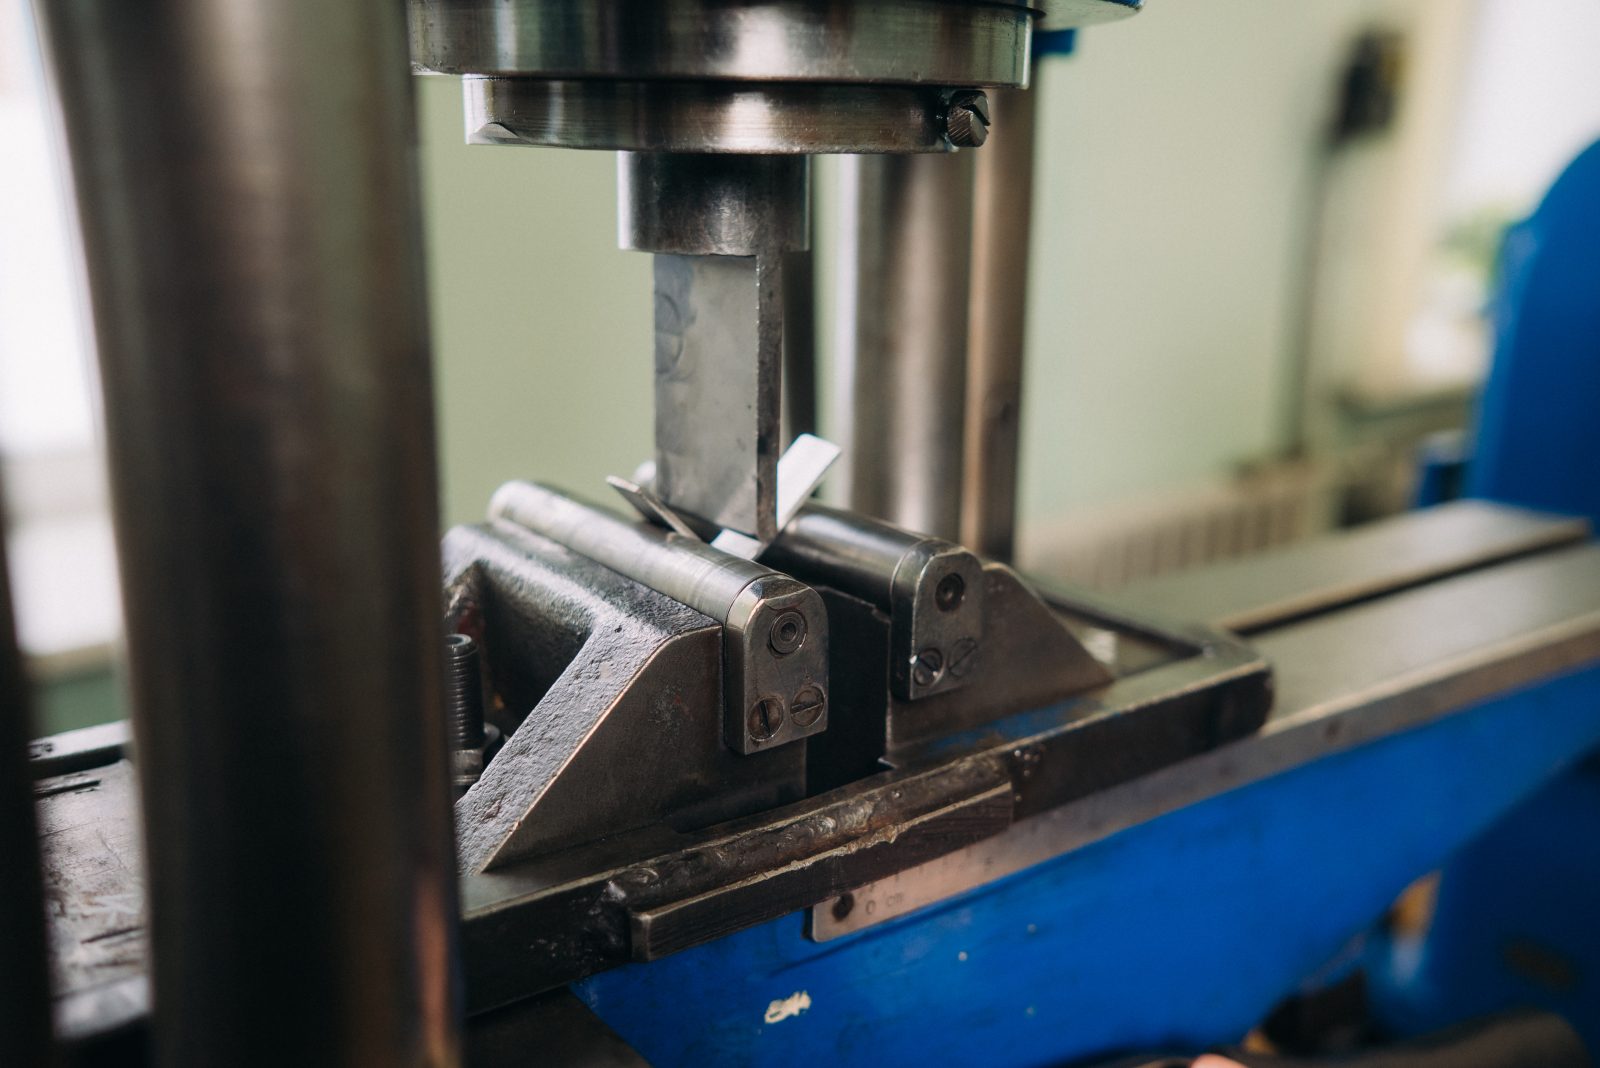
- механические испытания (контроль механических свойств)
- металлографические исследования (контроль макро- и микроструктур)
- стилоскопирование (установление наличия легирующих элементов, для подтверждения марки материалов)
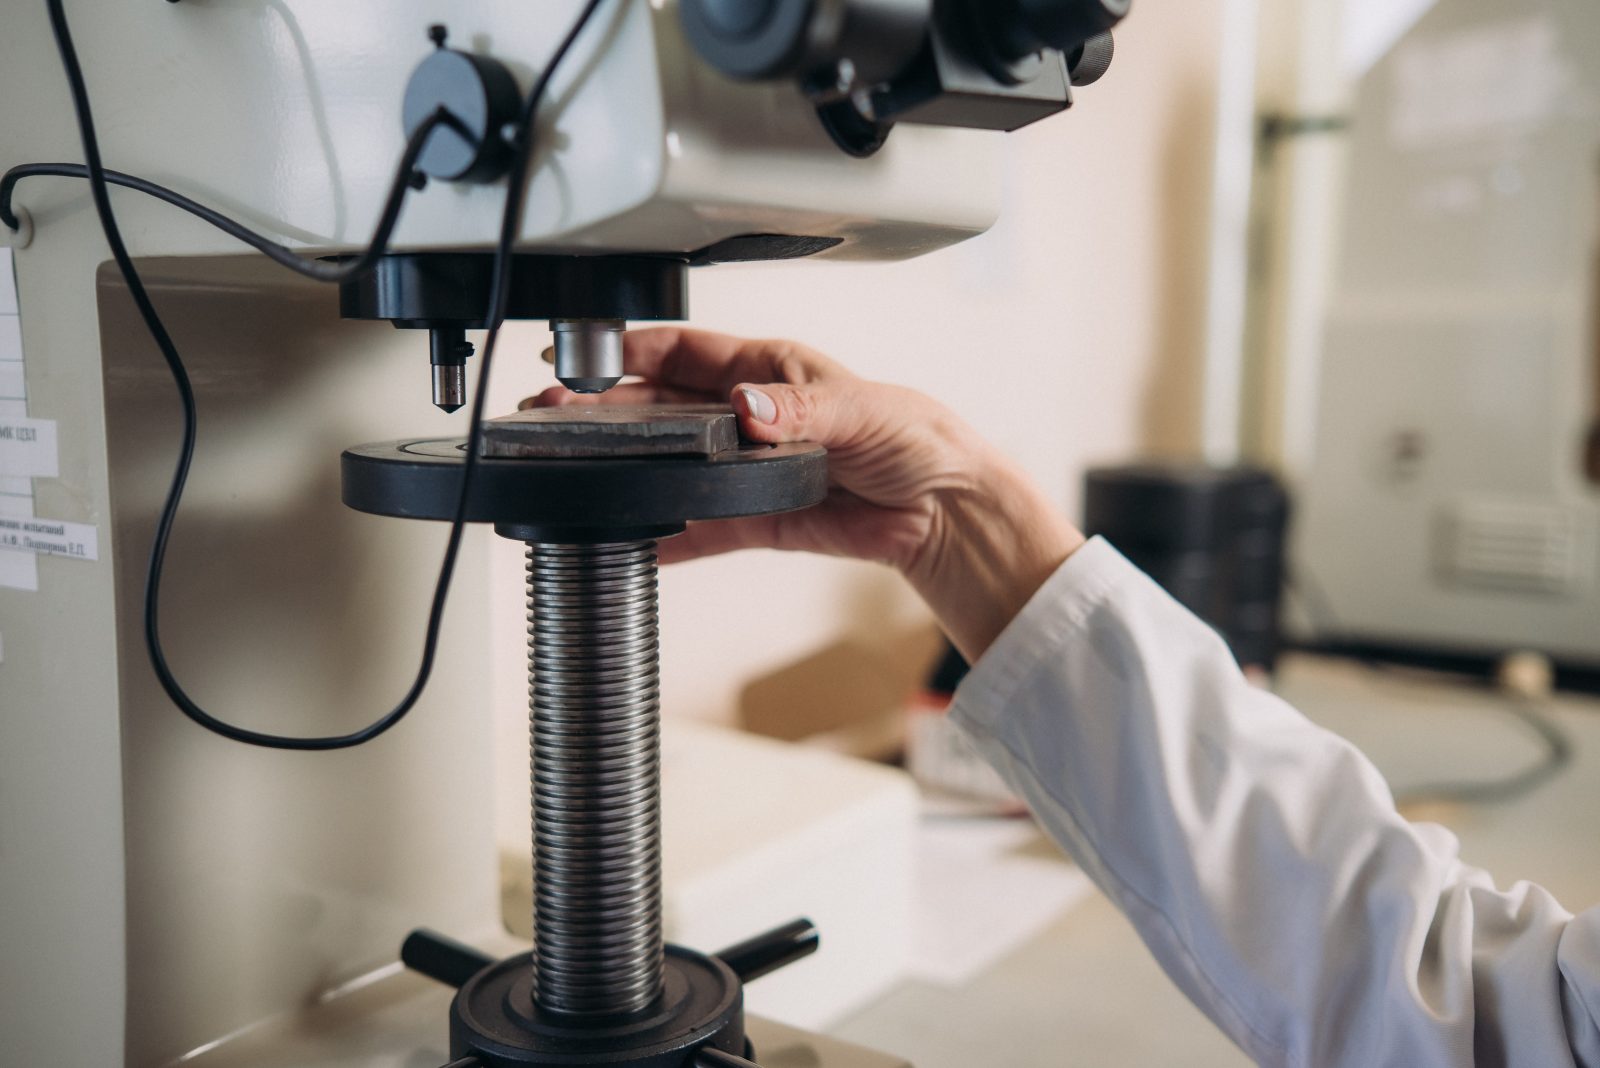
- замер твердости металла шва (подтверждение механических свойств)
- проникающими веществами (капиллярный метод) (установление отсутствия наружных микродефектов)
- магнитопорошковая дефектоскопия (установление отсутствия наружных и подповерхностных дефектов)
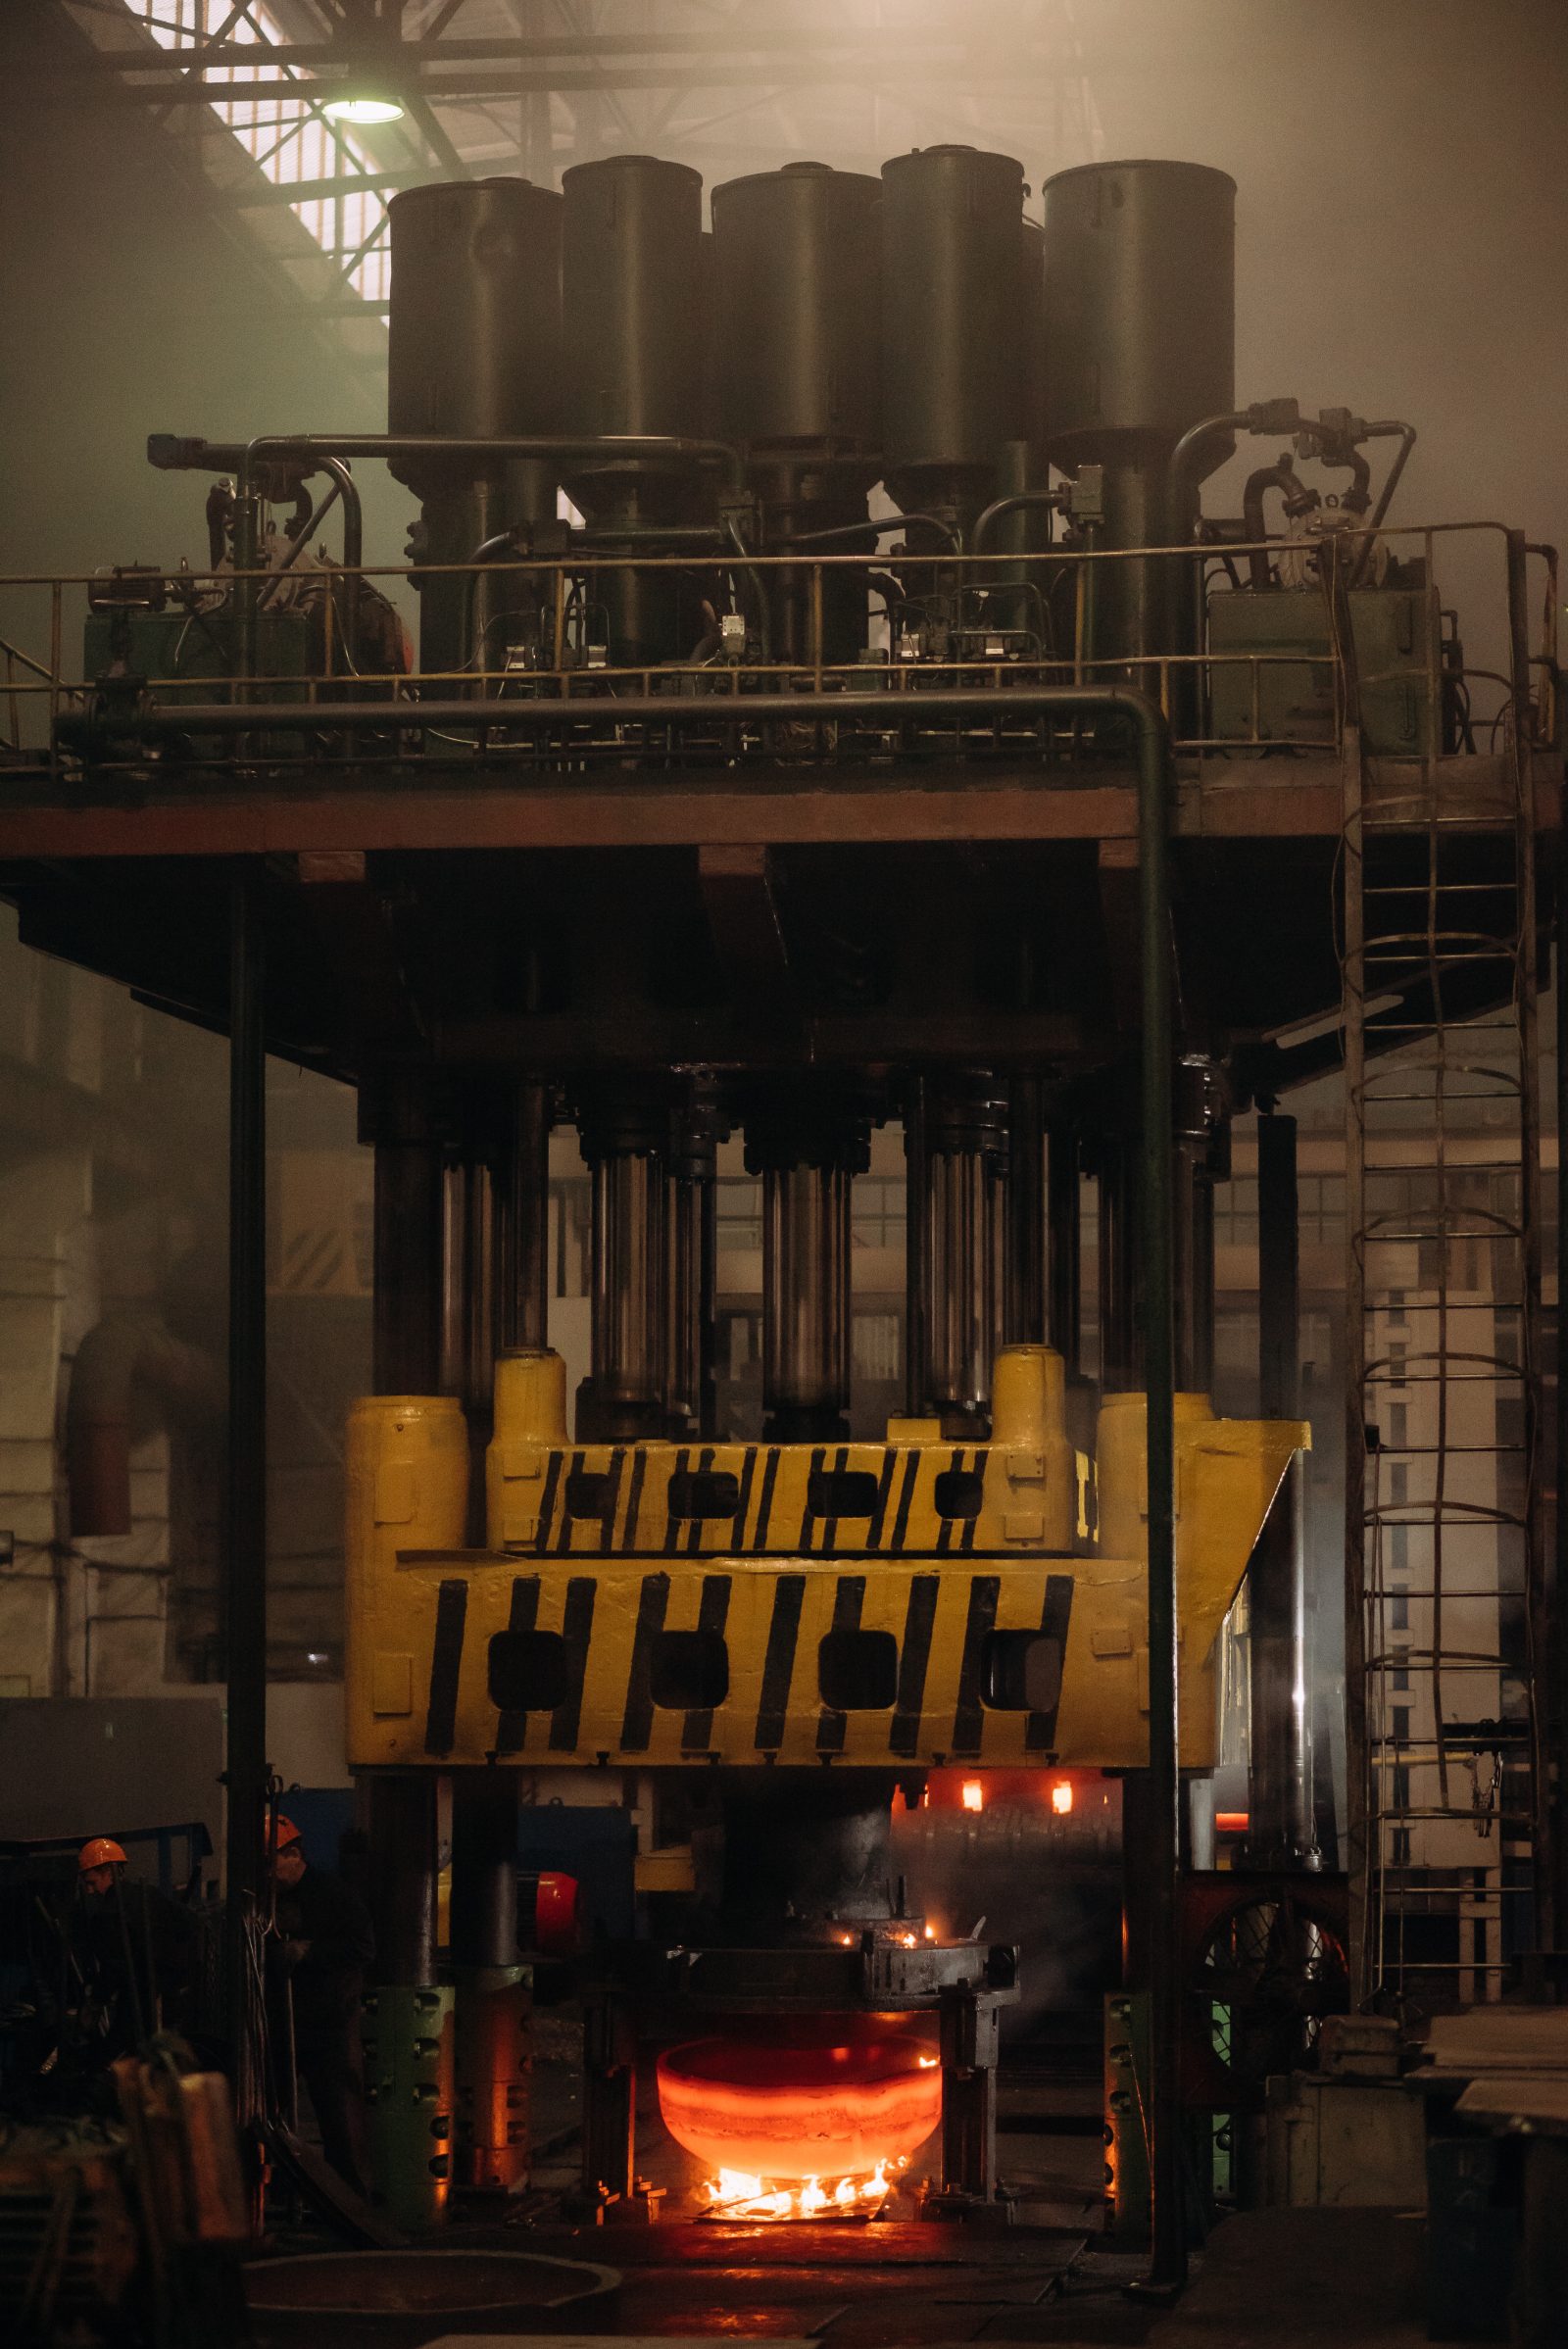
Размеры днищ, изготавливаемых горячей листовой штамповкой
- диаметр — от 159 до 3600 мм
- толщина стенки — от 6 до 120 мм
Стали: углеродистые, низколегированные и высоколегированные
- масса (мах) — 8000 кг
Горячие объемные штамповки
- масса (мах) — 10 кг
Горячие поковки
- масса (мах) — 150 кг